Každý stavebný projekt, ktorý sa spolieha na betónové prefabrikované prvky, stojí pred jednou základnou otázkou nákupu: ako viete, že komponenty prichádzajúce na miesto budú do seba zapadať, bezpečne sa zdvihnú a vydržia desiatky rokov? Odpoveď spočíva v tom, ako sú tieto prvky navrhnuté, vyrobené a ako sa s nimi zaobchádza. Betónové prefabrikované prvky sú konštrukčné alebo architektonické komponenty vyrábané odlievaním betónu do opakovane použiteľnej formy v továrni, jeho vytvrdzovaním za kontrolovaných podmienok a následným transportom na miesto inštalácie. Táto príručka vysvetľuje hlavné typy prvkov, výrobný proces krok za krokom, tolerancie, ktoré kontrolujú kvalitu, a technológiu magnetického debnenia, ktorá sa stala štandardom produktivity v moderných závodoch na výrobu prefabrikátov.
Čo definuje betónový prefabrikovaný prvok?
Betónový prefabrikovaný prvok je konštrukčný alebo architektonický komponent vyrobený nalievaním betónu do opakovane použiteľnej formy v prostredí továrne, kde sú podmienky vytvrdzovania kontrolované pre vývoj konzistencie a pevnosti. Forma, zvyčajne vyrobená z ocele, definuje konečnú geometriu produktu. Na rozdiel od betónu liateho na mieste, ktorý sa formuje a vytvrdzuje vo svojej konečnej polohe na stavenisku, prefabrikované prvky sa vyrábajú mimo ich konečného miesta a po vytvrdnutí sa tam prepravujú.
Tri charakteristiky oddeľujú prefabrikovaný betón od betónu liateho na stavbe:
- Riadené vytvrdzovanie: teplota a vlhkosť sú riadené v továrni, čím sa dosahuje vyššia počiatočná pevnosť a menej povrchových defektov.
- Štandardizovaná výstuž: výstužné klietky a predpínacie pramene sú umiestnené presne, čím sa zlepšuje spoľahlivosť a konzistencia konštrukcie.
- Opakovateľné tolerancie: tá istá forma vyrába identické komponenty vo veľkých objednávkach, čím sa zjednodušuje montáž na mieste a znižuje sa práca s podložkami a nastavovaním.
Podľa Precast/Prestressed Concrete Institute (PCI) Riadené prostredie výroby prefabrikátov odstraňuje veľkú časť premenlivosti počasia, ktorá ovplyvňuje prácu na mieste. Továrenské liatie tiež umožňuje opakované použitie debnenia niekoľkokrát za deň, čo je hlavná výhoda produktivity prefabrikátov oproti tradičnej betónovej konštrukcii. PCI publikuje štandardy dizajnu a výroby od 50. rokov 20. storočia a tieto zostávajú referenčným rámcom pre väčšinu prefabrikovaných projektov v Severnej Amerike.
Hlavné typy prefabrikovaných betónových prvkov
Rodina prefabrikovaných produktov je široká, ale väčšina stavebných projektov sa spolieha na základný súbor kategórií štandardných prvkov. V tabuľke nižšie sú zhrnuté najbežnejšie typy, ich typické použitie a výrobné vlastnosti, ktoré sú pre každý z nich najdôležitejšie.
| Typ prvku | Primárna aplikácia | Typický rozsah veľkostí | Výrobná funkcia |
|---|---|---|---|
| Nosníky a nosníky | Podlahové a strešné rámy pre parkovacie plošiny, mosty a priemyselné budovy | Rozpätie 6 až 30 m | Predpäté pramene pre dlhé rozpätia |
| Stĺpce | Podpora vertikálneho zaťaženia v rámových budovách a štadiónoch | výška 3 až 15 m | Oceľové formy s nastaviteľnými prierezmi |
| Stenové a fasádne panely | Nosné steny, šmykové steny a architektonické fasády | Do výšky 12 m | Sendvičové panely integrujú izolačnú vrstvu |
| Dutinkové dosky | Podlahy a strechy v obytných, hotelových a kancelárskych budovách | Rozpätie 2 až 18 m | Extrudované na lôžkach s dlhými vlascami so súvislými dutinami |
| Schody a odpočívadlá | Prístup a výstup v komerčných a obytných budovách | Štandardné dĺžky letu | Vysoká požiadavka na povrchovú úpravu |
| Oporné múry | Zadržiavanie zeminy pre diaľnice, pivnice a terénne úpravy | výška 1 až 8 m | Hromadný betón alebo vystužené profily |
| Úžitkové stavby | Šachty, klenby, potrubia, septiky a priepusty | Vlastné veľkosti | Dizajn zmesi odolný voči korózii |
Ako sa vyrábajú prefabrikované betónové prvky
Výroba prefabrikátov sa v továrni riadi pevne stanoveným poradím. Každý krok ovplyvňuje konečnú kvalitu prvku, takže na disciplíne procesu záleží viac ako pri akejkoľvek inej metóde odlievania. Štandardný výrobný cyklus v závode na výrobu prefabrikátov vyzerá takto:
- Príprava formy: oceľová forma je vyčistená, skontrolovaná na deformáciu a potiahnutá separačným prostriedkom. Magnetické debnenie je umiestnené na oceľovej palete, aby vytvorilo vonkajší obrys prvku.
- Umiestnenie výstuže: výstužné klietky alebo predpínacie pramene sú umiestnené vo vnútri formy. Pre predpäté prvky sa pred začatím betonáže napínajú laná na špecifikovanú silu.
- Vložené vložky: zdvíhacie kotvy, spojovacie dosky, potrubia a skosené pásy sú upevnené v ich presných polohách. Tento krok určuje, či možno prvok neskôr bezpečne zdvihnúť, prepraviť a pripojiť.
- Betónovanie: betón sa ukladá pomocou korby alebo čerpadla a zhutňuje pomocou vnútorných alebo stolových vibrátorov. Pre zložité formy s hustou výstužou sa často používa samozhutniteľný betón.
- Vytvrdzovanie: vytvrdzovanie parou pri 50 až 70 stupňoch Celzia urýchľuje hydratáciu a umožňuje odformovanie v priebehu 12 až 24 hodín.
- Deformovanie: magnetické boxy sa vypnú, vyberú sa bočnice a hotový prvok sa zdvihne pomocou žeriavu pomocou zapustených kotiev.
- Dokončenie a skladovanie: povrchy sú záplatované, hrany sú brúsené a prvky sú až do odoslania uložené na účelových regáloch.
Krok demontáže je tam, kde sa produktivita získa alebo stratí v závode na výrobu prefabrikátov. Tradičné upínanie debnenia pomocou skrutiek alebo klinov trvá niekoľko minút na jednu pozíciu a vyžaduje vyvŕtanie otvorov do oceľovej palety. Magnetický systém debnenia sa upne priamo na paletu bez vŕtania alebo zvárania a pohybom páky sa okamžite uvoľní. To je dôvod, prečo sa magnety debnenia stali štandardným nástrojom pre závody na výrobu prefabrikátov, ktoré potrebujú rýchlo meniť geometriu prvkov v rámci viacerých výrobných sérií.
Výrobné tolerancie a kontrola kvality
Manažment tolerancie je rozdiel medzi prefabrikovaným zariadením, ktoré poskytuje hladkú montáž na mieste, a zariadením, ktoré vytvára neustály konflikt počas montáže. Európska prax podľa spoločného rámca EN 13369 pre priemyselne vyrábané betónové výrobky definuje štandardné tolerančné triedy, ktoré sú široko prijímané závodmi na výrobu prefabrikátov. Typické hodnoty pre normálnu výrobu sú uvedené nižšie.
| Parameter | Typická tolerancia | Vplyv na hotovú štruktúru |
|---|---|---|
| Rozmery prierezu | /-5 mm | Ovplyvňuje konštrukčné prispôsobenie, hmotnosť prvku a šírku spojov |
| Celková dĺžka | /-10 mm | Určuje, či sa prvky zmestia medzi stĺpy a podpery |
| Poloha zdvíhacích kotiev | /-20 mm | Nesprávne umiestnené kotvy spôsobujú nebezpečné uhly zdvíhania a prepracovanie |
| Výstužný kryt | 5 mm / -0 mm | Nedostatočné krytie vedie ku korózii a zafarbeniu povrchovej hrdze |
| Plochosť povrchu | 2 mm na 1 m | Ovplyvňuje spoje panelov, zarovnanie stien a kvalitu viditeľného povrchu |
Spoľahlivý závod zaznamenáva tieto merania pre každú výrobnú dávku a uchováva záznamy dostupné pre kupujúceho. Ak dodávateľ na požiadanie nemôže poskytnúť údaje o tolerancii, je to jasný varovný signál. To isté platí pre výsledky skúšok betónovej kocky a záznamy o umiestnení kotiev, ktoré priamo ovplyvňujú bezpečnosť konštrukcie na mieste.
Magnetické systémy, ktoré urýchľujú výrobu prefabrikovaných prvkov
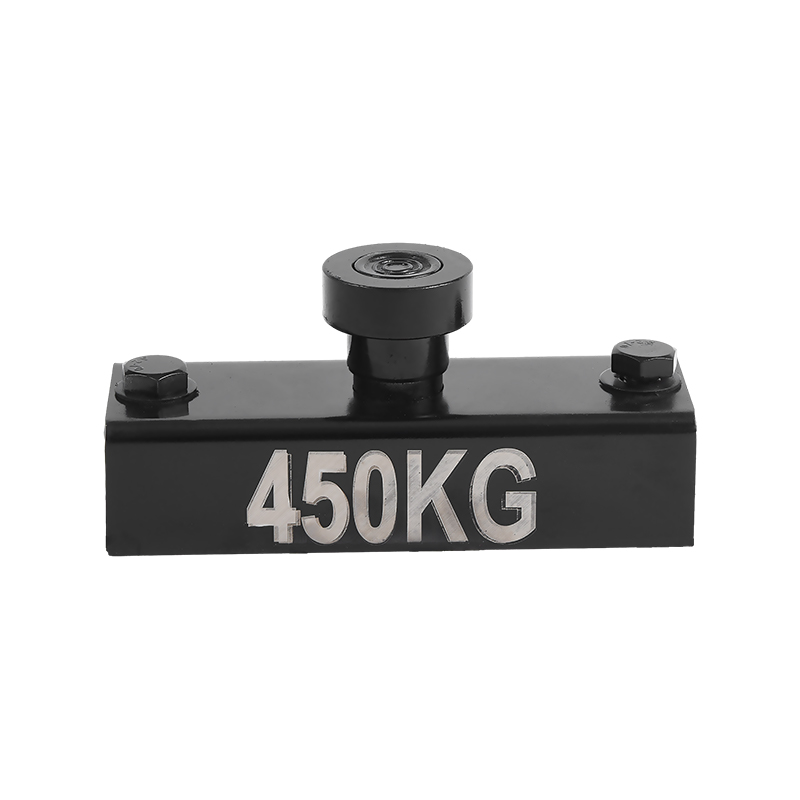
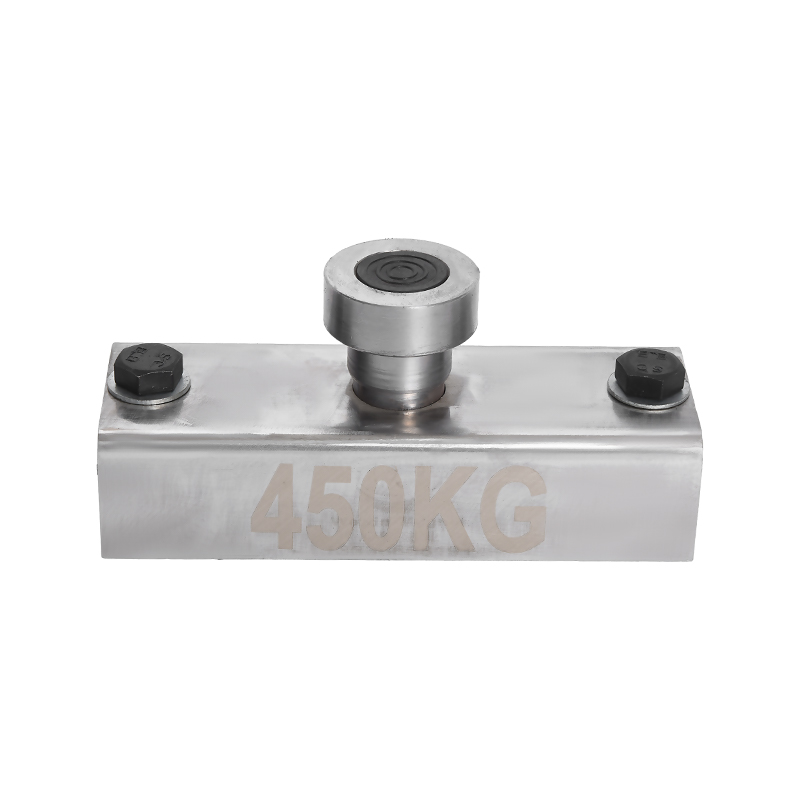
V závode na výrobu prefabrikátov je každá minúta strávená upevňovaním alebo nastavovaním debnenia minútou, pri ktorej nevzniká betón. Technológia magnetického debnenia to rieši priamo: magnet debnenia prichytí oceľové debnenie k oceľovej palete pomocou stoviek kilogramov prídržnej sily a uvoľní ho jednoduchým pohybom rukoväte alebo páky.
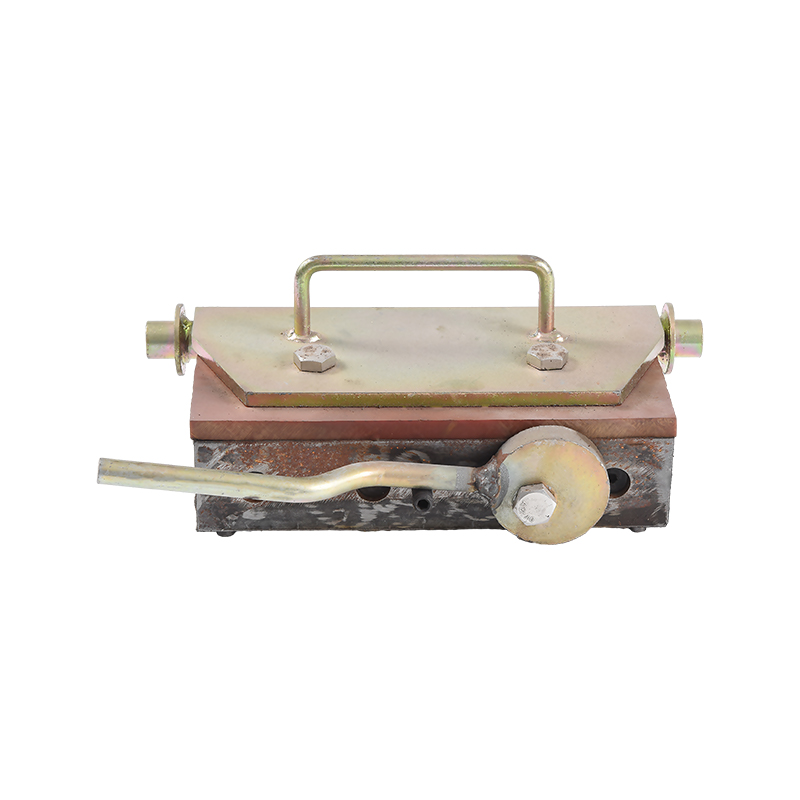
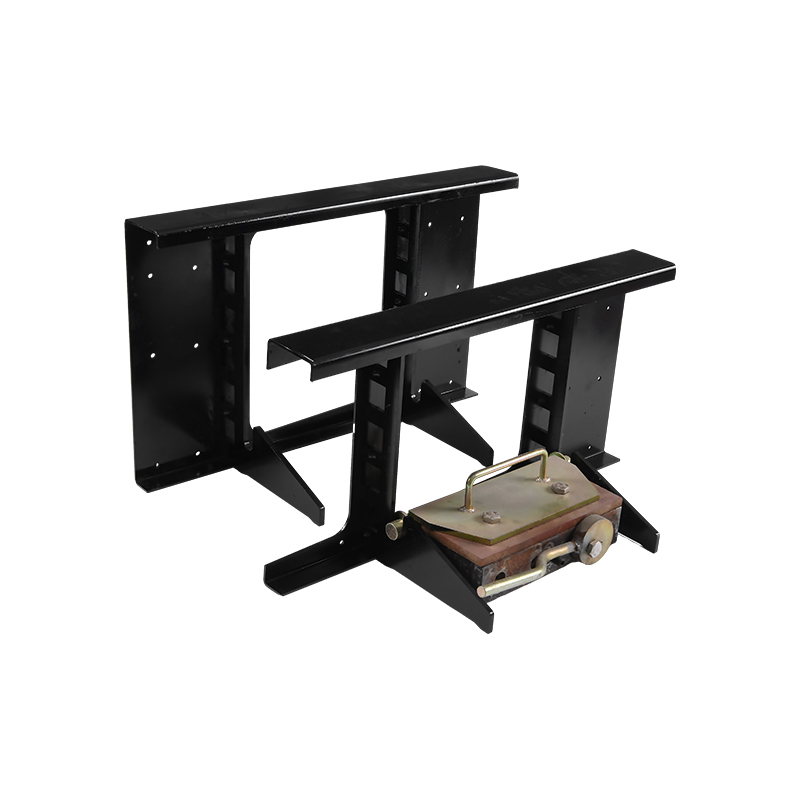 Magnet na debnenie s rukoväťou pre rýchle nastavenie debnenia Opätovne použiteľná magnetická svorka s pripojenou rukoväťou, ktorá zaisťuje a uvoľňuje oceľové debnenie o štvrť otáčky, čím sa výrazne skracuje doba premiestňovania v porovnaní s metódami upevnenia pomocou skrutiek v závodoch na výrobu prefabrikátov. Zobraziť produkt →
Magnety na uzávierku s rukoväťou sú široko používané v závodoch na výrobu prefabrikátov, pretože rýchla štvrťotáčka uzamkne alebo uvoľní magnet. V porovnaní s debnením upevneným pomocou svorníkov magnety výrazne znižujú čas nastavenia. Napríklad premiestnenie bočného formovača na 12 m dlhú paletu dosiek trvá jednému pracovníkovi asi 30 sekúnd na magnet, oproti 3 až 5 minútam na jednu svorku pri rovnakej úlohe. Počas jednej smeny s 20 krokmi premiestnenia to môže znížiť prácu pri debnení približne o 2 až 3 hodiny a uvoľniť toho istého pracovníka na iné úlohy.
Vložte magnety držte závitové objímky, zdvíhacie kotvy a iné ukotvenia v ich presnej polohe pred nalievaním betónu. Bez magnetického držania sa vložky počas vibrácií a zhutňovania posúvajú, čo vedie k odmietnutiu prvkov a nákladným opravám na mieste. Vložený magnet drží vložku v jednej rovine s paletou alebo čelom debnenia, takže objímka po odformovaní sedí presne tam, kde to vyžaduje technický výkres.
 Vložte magnety pre presné umiestnenie vloženia Tieto magnety držia závitové objímky a zdvíhacie kotvy pevne proti čelu debnenia počas liatia betónu, čím zabraňujú posunutiu a zaisťujú, že vložky zostanú zarovnané s technickými výkresmi. Zobraziť produkt →
Praktické výhody magnetických systémov pri výrobe prefabrikátov sú merateľné a konzistentné naprieč závodmi:
- Žiadne vŕtanie, zváranie alebo záplatovanie na oceľových paletách, čo zachováva povrch palety a znižuje náklady na údržbu.
- Opätovne použiteľné pri tisíckach nalievania, takže náklady na nástroj na jeden prvok sa znižujú s každým výrobným cyklom.
- Presné umiestnenie vsadenia, eliminujúce prerábky spôsobené posunutými objímkami a kotvami.
- Rýchle učenie: nový pracovník môže namiesto dní školenia navrhnúť geometriu debnenia v priebehu niekoľkých hodín.
Podrobnejší pohľad na to, ako si vložkové magnety držia svoju polohu počas vibrácií a prečo je to dôležité pri výrobe prefabrikátov, nájdete v tomto technickom zhrnutí: čo je vložkový magnet a jeho úloha pri výrobe betónových prefabrikátov .
Bezpečné zdvíhanie a manipulácia s prefabrikovanými prvkami
Zdvíhanie je najrizikovejšou fázou životného cyklu prefabrikovaného prvku. Prefabrikovaný prvok s hmotnosťou od 2 do 30 ton musí byť zdvihnutý z formy, presunutý do skladovacieho priestoru, naložený na príves a neskôr postavený na mieste. Každý z týchto zdvihov závisí od zapustených zdvíhacích kotiev, ktoré sú zvolené pre hmotnosť prvku a geometriu zdvíhania.
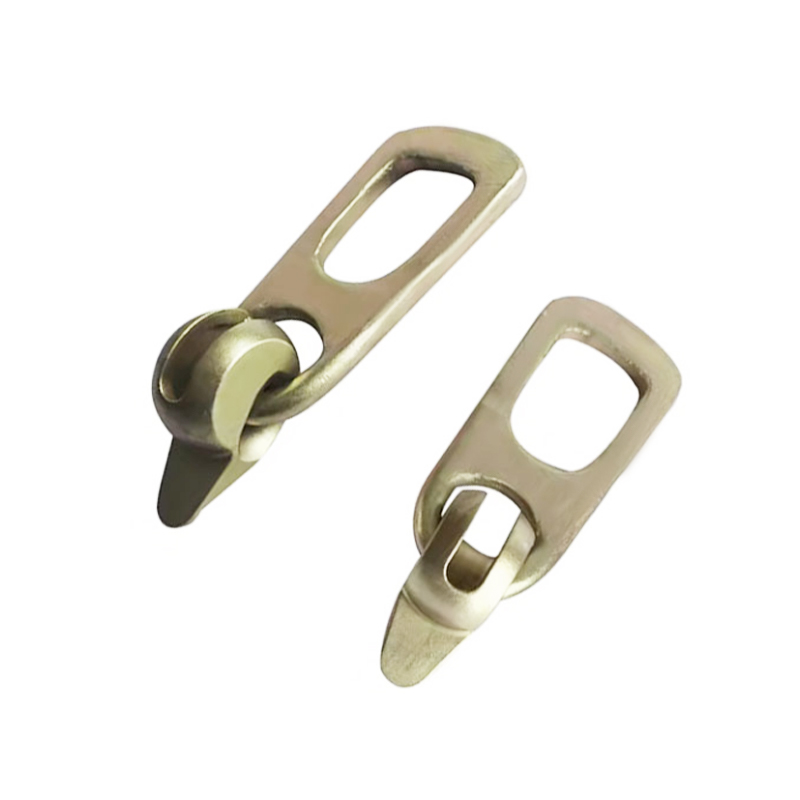
 Montážna kotva na bezpečné zdvíhanie prefabrikovaných prvkov Zaliata zdvíhacia kotva s vysokou nosnosťou a odolnosťou proti korózii, určená na zaistenie a zdvíhanie prefabrikovaných betónových prvkov s možnosťou jedného alebo dvoch otvorov pre rôzne hmotnosti panelov. Zobraziť produkt →
Montážne kotvy sú pri odlievaní zapustené do betónu a stávajú sa spojovacím bodom pre zdvíhacie spojky a reťaze. Najbežnejšie prevedenia sú jednootvorové priame kotvy pre ľahké prvky a dvojdierové kotvy, ktoré umožňujú dvojbodové zdvíhanie väčších panelov a nosníkov. Kapacita kotvy musí byť prispôsobená dynamickému zaťaženiu počas zdvíhania. Široko používanou praxou pri zdvíhaní prefabrikátov je dimenzovať kotvu tak, aby jej bezpečné pracovné zaťaženie bolo aspoň trojnásobkom hmotnosti statického prvku, čo pokrýva dodatočné sily spôsobené nakláňaním, uhlom ťahu a zrýchlením žeriavu.
Dva faktory určujú bezpečné nastavenie zdvíhania:
- Pozícia kotvy: kotvy umiestnené bližšie k rohom prvku znižujú ohybové napätie pri zdvíhaní. Štandardné pravidlo pre dvojbodové zdvíhanie umiestňuje kotviace body približne v jednej pätine dĺžky prvku z každého konca.
- Uhol zdvihu: uhol medzi zdvíhacími reťazami a povrchom prvku by mal zostať v rozsahu 30 až 60 stupňov. Ploché uhly zdvíhania pod 30 stupňov znásobujú horizontálnu silu na kotvu a zvyšujú riziko praskania betónu okolo oblasti kotvy.
Používanie továrensky prispôsobených zdvíhacích spojok, ktoré sa hodia k profilu kotvy, a školenie pracovníkov na kontrolu poškodenia kotiev pred každým zdvihom, sú praktiky v dobre riadenom závode na výrobu prefabrikátov. Opotrebenie kotvy a spojky by sa malo zaznamenať a vyradené komponenty okamžite vymeniť.
Ako si vybrať spoľahlivého dodávateľa prefabrikovaných prvkov
Či už kupujete prefabrikované prvky pre obytný komplex alebo špecifikujete komponenty pre priemyselné zariadenie, hodnotenie dodávateľa by sa malo riadiť štruktúrovaným kontrolným zoznamom, a nie porovnávaním samotnej ceny za meter kubický. Dlhodobé náklady zlého dodávateľa sa prejavia v omeškaniach na mieste, odmietnutých prvkoch a prepracovaní, nie vo faktúre.
- Výrobná kapacita a vybavenie: opýtajte sa na dĺžku lôžka, zásoby foriem, počet odlievacích liniek a dennú produkciu. Závod s dlhými lôžkami dokáže zvládnuť kontinuálnu výrobu bram efektívnejšie ako závod obmedzený na krátke jednotlivé formy.
- Systém uloženia a zdvíhania: potvrdiť, že závod používa štandardné zdvíhacie kotvy a vložte magnety, ktoré zodpovedajú systému pripojenia na mieste. Nezhodné systémy upevnenia spôsobujú nákladné oneskorenia pri montáži.
- Záznamy o kvalite: vyžiadajte si údaje o tolerancii z nedávnych výrobných sérií, vrátane výsledkov skúšok betónových kociek a protokolov o umiestnení kotiev. Závod, ktorý nemôže na požiadanie predložiť tieto dokumenty, predstavuje vážne riziko pri obstarávaní.
- Flexibilita formy: dodávateľ, ktorý používa magnetické debnenie, môže rýchlo zmeniť geometriu prvkov, čo skracuje čas potrebný na prispôsobenie rozmerov a robí revízie dizajnu menej bolestivé.
- Doprava a doručenie: skontrolujte vzdialenosť od závodu k miestu, maximálnu dĺžku prvkov, ktoré môžu prívesy uniesť, a či dodávateľ koordinuje harmonogramy dodávok s montážnou posádkou, aby sa minimalizoval čas nečinnosti žeriavu.
Pre manažérov závodu, ktorí zvažujú, či upgradovať svoje súčasné nastavenie debnenia, je sortiment dodávateľa magnetických nástrojov dôležitý rovnako ako schopnosti dodávateľa prefabrikátov. Výrobca, ktorý rozumie procesu prefabrikácie aj aplikácii magnetu, vám ušetrí čas na riešenie problémov a zníži prerušenia výroby. Kompletnú ponuku magnetických produktov si môžete pozrieť na hlavná produktová stránka výrobcu .
Nákladové faktory, ktoré rozhodujú o konečnej cene prefabrikovaných prvkov
Cena prefabrikovaných prvkov nie je jedno číslo. Konečná jednotková cena závisí od zložitosti prvku, amortizácie formy, veľkosti šarže a logistiky. Pochopenie týchto nákladových faktorov pomáha kupujúcim vyjednávať lepšie ceny a vyhnúť sa drahým prekvapeniam. Nižšie uvedená tabuľka zoskupuje hlavné faktory nákladov a vysvetľuje, ako každý z nich ovplyvňuje konečnú cenovú ponuku.
| Cost Driver | Vplyv na cenu | Stratégia znižovania nákladov |
|---|---|---|
| Náklady na formu | Vysoká pre vlastnú geometriu; nízka pre štandardizované prvky | Štandardizujte rozmery a opätovne používajte formy v rámci projektov |
| Veľkosť dávky | Väčšie objednávky znižujú náklady na nastavenie na prvok | Skombinujte menšie objednávky do opakujúcich sa výrobných sérií |
| Upevnenia a zdvíhacie kotvy | Pridáva náklady na materiál a prácu pri umiestnení | Na zníženie práce použite štandardné kotevné rozsahy a magnetické umiestnenie |
| Predpätie | Zvyšuje náklady na prameň a napínanie, ale znižuje objem betónu | Optimalizujte rozloženie prameňov na zníženie vlastnej hmotnosti prvku |
| Liečivá energia | Vytvrdzovanie parou spotrebuje energiu úmernú času cyklu | Používajte účinné systémy izolácie a rekuperácie tepla |
| Dopravná vzdialenosť | Ťažké prvky stoja nad 100 km podstatne viac | Vyberte závod v ekonomickej vzdialenosti od miesta |
Často kladené otázky o betónových prefabrikovaných prvkoch
Aký je rozdiel medzi prefabrikovaným a predpätým betónom?
Prefabrikovaný betón znamená, že prvok sa odleje zo svojej konečnej polohy, zvyčajne v továrni. Predpätý betón znamená, že prvok je umiestnený pod tlakom s napnutými oceľovými lankami pred aplikovaním prevádzkového zaťaženia. Tieto dva prístupy sa často kombinujú: mnohé prefabrikované prvky, najmä nosníky a dosky s dutým jadrom, sú tiež predpäté, aby sa zvýšila nosnosť a znížilo sa praskanie.
Ako dlho vydrží prefabrikovaný betónový prvok?
Betón liaty v továrni so správnym návrhom zmesi a primeraným krytom výstuže bežne dosahuje životnosť 50 až 100 rokov. Skutočná životnosť je určená pomerom vody a cementu, typom cementu, krytím a výstužou a režimom vytvrdzovania, nie samotnou prefabrikáciou. Prefabrikované prvky používané v agresívnom prostredí, ako sú námorné konštrukcie, vyžadujú dodatočné ochranné opatrenia a zvyčajne sú navrhnuté s konzervatívnejšími špecifikáciami zmesi.
Aká je maximálna dĺžka prefabrikovaného betónového prvku?
Prepravné obmedzenia zvyčajne stanovujú skôr praktický limit ako produkčnú kapacitu. Typický príves môže niesť prefabrikované prvky s dĺžkou až 13 až 15 m. Na základe špeciálnych povolení je možné v niektorých regiónoch presúvať dlhšie prvky až do 20 m. Pre mostné nosníky, ktoré prekračujú prepravné limity, sa prefabrikované prvky vyrábajú v segmentoch a spájajú sa na mieste dodatočným predpätím.
Môžu byť prefabrikované betónové prvky rezané alebo upravované na mieste?
Rezanie prefabrikovaného prvku na mieste sa vo všeobecnosti neodporúča, pretože sa tým prerušia predpínacie pramene alebo výstuž a odstráni sa ochranný betónový kryt. Ak je potrebná úprava, prvok by mal prepracovať inžinier, alebo by mal dodávateľ vyrobiť prvok na mieru so správnou geometriou z formy. Rezanie v teréne mení štrukturálne správanie prvku spôsobmi, ktoré je ťažké overiť.
Ako sú prefabrikované betónové prvky navzájom spojené?
Najbežnejšími spojeniami sú skrutkové príchytky so zaliatymi nátrubkami, zvárané dosky zapustené do prvkov a injektované spoje pre zvislé prvky. Základom skrutkových spojov používaných vo väčšine prefabrikovaných betónových konštrukcií sú zaliate závitové objímky, umiestnené s vloženými magnetmi. Návrh pripojenia by mal vždy zodpovedať špecifikácii inžiniera, pretože dráha zaťaženia závisí od konfigurácie spoja.
Fungujú debniace magnety so všetkými oceľovými paletami?
Magnety debnenia vyžadujú plochý povrch z feromagnetickej ocele, aby sa vyvinula ich menovitá prídržná sila. Pre aplikácie magnetického debnenia je typická hrúbka palety minimálne 8 až 10 mm. Palety so silnou hrdzou, hustým náterom alebo znečistením povrchu znižujú magnetickú priľnavosť, preto je potrebné zachovať stav povrchu palety. Keď je paleta čistá a magnet je správne ohodnotený, prídržná sila je predvídateľná a konzistentná.
Betónové prefabrikované prvky zostanú kľúčovou súčasťou modernej výstavby, pretože poskytujú to, čo betón liaty na stavbe nedokáže: konzistentnú kvalitu, predvídateľné harmonogramy a efektívne využitie materiálov a práce. Praktické ponaučenie z tejto príručky je, že úspech s prefabrikátom závisí menej od samotného betónu a viac od detailov okolo neho, vrátane konfigurácie formy, presnosti uloženia, výberu zdvíhacej kotvy a pracovného postupu debnenia. Magnetické systémy riešia všetky tieto detaily priamo, a preto sa zmenili z voliteľného príslušenstva na štandardnú požiadavku v produktívnych závodoch na výrobu prefabrikátov.
Keď porovnávate dodávateľov, pozerajte sa za cenu za meter kubický. Požiadajte o záznamy o tolerancii, skontrolujte postup nastavenia formy a potvrďte, že zdvíhacie a ukotvovacie systémy zodpovedajú vašej stratégii pripojenia lokality. Tam žije skutočný rozdiel v cene a kvalite.